
Under en undersökning av lagerfel visade en underhållsövervakare mig ett trasigt transportörslager. Huset var packat med fett, de rullande elementen hade polerat löpbanan och tätningarna läckte. Teamet hade smörjt varje lager enligt ett fast schema. Resultatet blev ett klassiskt fall av översmörjning: för mycket fett i kaviteten gör att rullelementen snurrar smörjmedlet, genererar värme och så småningom skadar lagret.
Översmörjning är vanligare än de flesta underhållsteam inser. Problemet är inte att fett är dåligt, utan att mängden, frekvensen och metoden ofta baseras på vana snarare än på lagrets faktiska krav. I den här guiden förklarar vi vad som händer när ett lager är översmord, varför det händer och hur man förhindrar det.
Vad överfettning gör med ett lager
För mycket fett i lagerhålet skapar en rad mekaniska och termiska problem. Den första effekten är churning. När de rullande elementen snurrar måste de trycka igenom överskottsfettet. Detta förbrukar energi och omvandlar den till värme. Temperaturhöjningen bryter ner fettstrukturen, accelererar oxidationen och kan göra att fettet mjuknar och läcker förbi tätningarna.
Temperaturhöjning och tätningsspänning
Under normala förhållanden går ett korrekt smord lager nära den omgivande temperaturen plus 10 till 20 grader Celsius, beroende på belastning och hastighet. När fettvolymen överstiger det lediga utrymmet kan temperaturen stiga långt över det intervallet. Varje 10 graders ökning av driftstemperaturen halverar i stort sett fettlivslängden, vilket innebär att lagret kommer att köras med ett nedbrutet smörjmedel långt innan nästa planerade smörjning.
Energiförlust och dolda kostnader
Kärvning ökar också lagrets vridmoment. Detta visar sig som högre motorström, högre energiförbrukning och extra belastning på axeln. Kostnaden är inte bara själva lagret. Det inkluderar den förlorade produktionstiden, arbetskraften för utbyte och den energi som går till spillo varje timme maskinen går.
Tabellen nedan sammanfattar de praktiska skillnaderna mellan korrekt smörjning och översmörjning.
| Skick | Korrekt smörjning | Över smörjning |
|---|---|---|
| Lagertemperatur | Stabil, nära omgivningen | Stiger över det normala intervallet |
| Tätningsskick | Normalt tryck, inget läckage | Inre tryck byggs upp, tätningar kan läcka |
| Rullelementdrift | Fett bildar en tunn oljefilm | Fett kärnas, filmen bryts ner |
| Energiförbrukning | Ingen nämnvärd ökning | Högre vridmoment och motorström |
| Bärande liv | Förväntad livslängd | För tidigt misslyckande |
Varför översmörjning händer
Översmörjning är sällan avsiktlig. Det kommer oftast av bristande vägledning om hur mycket fett som faktiskt behövs. Den vanligaste orsaken är en "mer är bättre"-mentalitet, förstärkt av att man inte kan se inuti lagret medan det går.
Fasta scheman och överdimensionerade hålrum
Kavitetsstorlek spelar en roll. Inbyggda lager, särskilt kuddblocksenheter, har stora inre utrymmen. En tekniker med en fettspruta kan fylla hela hålrummet. Till exempel kan en kuddblockenhet i UCP-serien tyckas behöva mer fett eftersom huset är stort, men själva lagret behöver bara en liten del av det utrymmet. Överfyllning av höljet leder till samma kärn- och värmeeffekter.
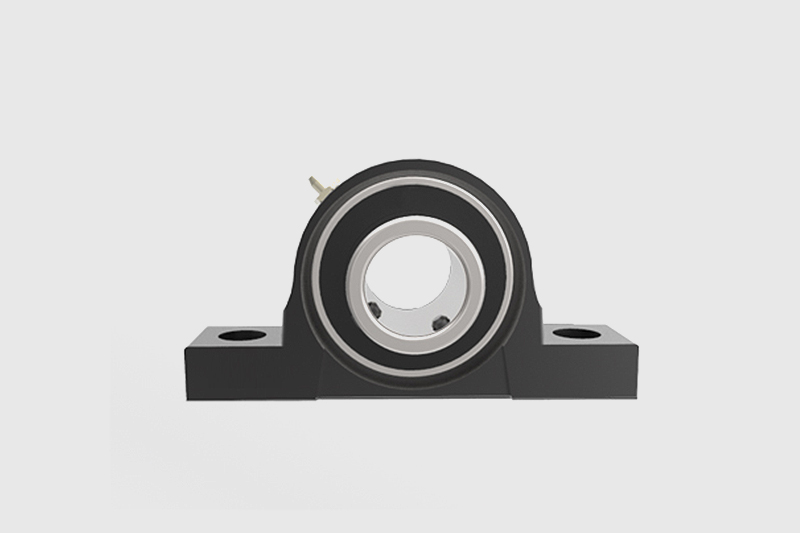 Kuddblocksenheter: UCP-serien HT200 eller QT450-10, QT450-10 är endast för PFTD2-serien och FCT2-serien. Visa produkt →
Tryck som en falsk signal
Ett annat vanligt misstag är att använda fettsprutans tryck som vägledning. Vissa underhållsmetoder fortsätter att pumpa tills fett dyker upp vid tätningen. Det trycket kan skada tätningen. Många fettpistoler levererar ett tryck långt utöver vad en läpptätning tål, så att följa tryck som en signal kan lätt trycka in fett på ställen det inte borde gå.
Bestämma rätt fettvolym
Korrekt fettvolym beräknas från lagrets fria utrymme, inte från husets volym. Det fria utrymmet är den inre volymen som inte upptas av de rullande elementen, buren och löpbanorna. Som en allmän regel bör fyllningsvolymen vara cirka en tredjedel till hälften av det lediga utrymmet, med lägre procentandelar vid högre hastigheter.
| Lagerhastighet | Föreslagen fyllning av ledigt utrymme |
|---|---|
| Låg hastighet, under 500 rpm | 40-60 % |
| Medelhastighet, 500-1500 rpm | 30-40 % |
| Hög hastighet, över 1500 rpm | 20-30 % |
Fettkonsistensen, uttryckt som NLGI-kvalitet, har också betydelse. Ett mjukare fett med högre oljeviskositet är ofta ett bra val för större lager där fyllnadsvolymen är lägre. För mindre lager som går i hög hastighet, hjälper en styvare grad att motstå kärnning. De omgivande förhållandena, som exponering för damm eller vatten, påverkar också tätningstypen och eftersmörjningsintervallet.
För tätade lager förfyller tillverkaren fettet och användaren ska inte lägga till mer. För öppna lager eller lager med eftersmörjningsförmåga bör fettvolymen justeras efter hastighet, belastning och driftstemperatur. Om du är osäker, börja med en mindre mängd och övervaka temperaturen efter körning.
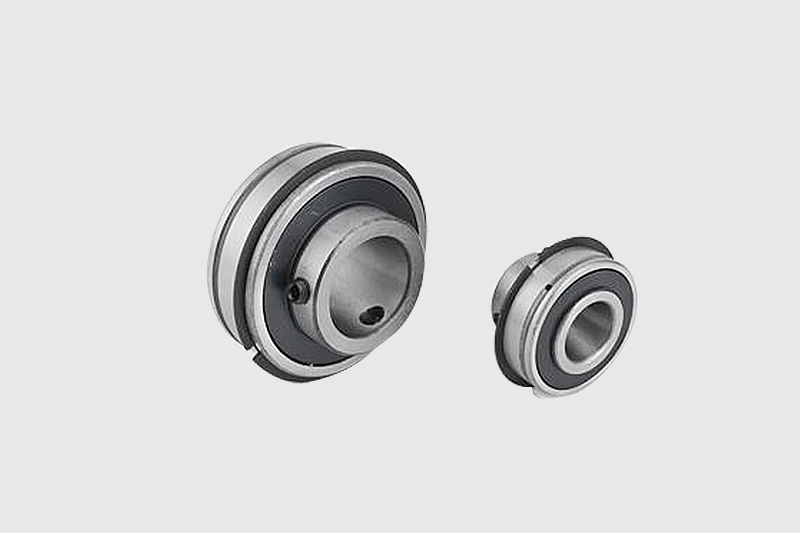 SER Eftersmörjbara insatslagerserie Till skillnad från vanliga tätade lager, betonar SER-serien en "återfettbar" funktion. Denna design tillåter användare att fylla på smörjmedel under drift, vilket effektivt... Visa produkt →
För insatslager som används i jordbruks- eller livsmedelsutrustning beror smörjningsintervallet på applikationen. Att välja rätt fett för insatslager är lika viktigt som kvantiteten, och fel basolja eller konsistens kan orsaka tidigt fel. Se vår guide på val av insatslagerfett för mer information.
Praktiska steg för att förhindra översmörjning
För att förhindra översmörjning krävs en kombination av korrekt teknik och en realistisk smörjplan. Använd följande sekvens när du packar om eller lägger till fett i ett lager:
- Rengör smörjnippeln och det omgivande området innan du sätter på fettsprutan.
- Kontrollera smörjmedelsspecifikationen och driftstemperaturen innan du tillsätter mer fett.
- Lägg endast till det beräknade beloppet, baserat på det lediga utrymmet, inte husets storlek.
- Efter tillsats av fett, kör lagret kort för att låta fettet fördela sig.
- Övervaka temperaturen nära huset. Om det stiger mer än 10 till 15 grader Celsius över normalvärdet, sluta och undersök.
Vänta också tills lagret har svalnat innan du tillsätter fett. Att lägga till färskt fett till ett varmt lager kan göra att det nya fettet smälter och tar slut, vilket gör problemet värre. Använd en fettspruta med en doseringsanordning när det är möjligt. Fettpistoler utan mätare kan leverera mer än erforderlig mängd i en enda pump, speciellt på små lager.
Tänk på lagerdesign och tätningstyp
Lager som är försmorda och tätade på fabriken behöver inget extra fett. Att tillsätta fett till ett tätat lager är en vanlig orsak till tätningsfel. Dubbelkontakttätningsdesignen i våra serie 6000 spårkullager håller fett in och föroreningar ute, vilket ger längre livslängd utan behov av frekvent eftersmörjning.
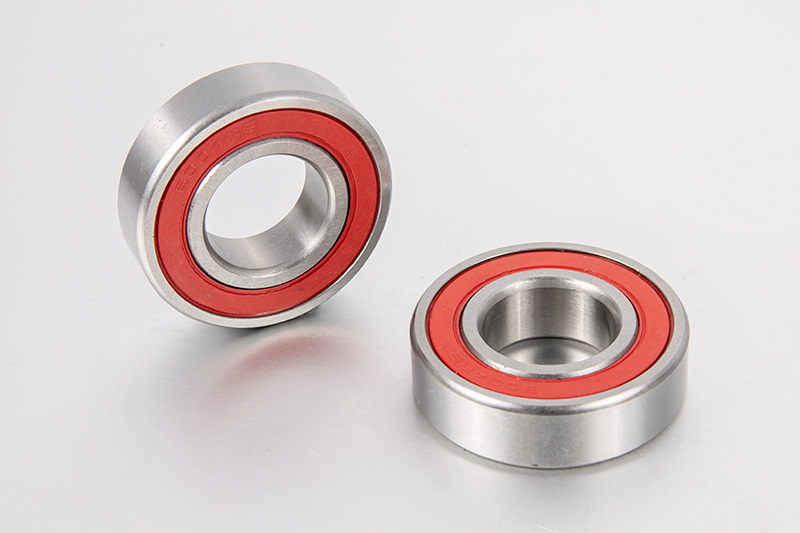 Serie 6000 tvåkontaktstätningar med djupt spårkullager 1. Överlägsen tätningsprestanda: Totalt skydd mot kontaminering Visa produkt →
För maskiner som kräver regelbunden smörjning, välj en lagerkonstruktion med en tillgänglig fettbana. Ett eftersmörjbart insatslager, som SER-serien, har ett smörjhål och ett ordentligt tätningssystem som gör att underhållspersonal kan fylla på med fett i rätt intervall utan att överfylla kaviteten.
Bottom Line
Att bära över smörjning är ett smörjfel som kan förhindras. Det ökar värmen, skadar tätningar, slösar energi och förkortar lagrets livslängd. Det bästa försvaret är att beräkna rätt fettvolym, använda en kontrollerad smörjmetod och kontrollera lagertemperaturen efter smörjning.
När du väljer ett lager för din applikation, överväg hur konstruktionen stöder smörjhantering. Ett tätat lager minskar behovet av periodisk smörjning, medan ett eftersmörjbart lager ger dig mer kontroll när underhåll krävs. Rätt lager, i kombination med rätt fettvolym och intervall, ger den livslängd som din utrustning är designad för.